
- Eliminujte chyby superpozície adaptérových dosiek a dosiahnite jednotný homologický údaj
V konvenčných riešeniach sa základné telesá a drážky kovových adaptérov vyrábajú samostatne a montujú sa pomocou skrutiek, čo spôsobuje odchýlku rovinnosti kombinovaného povrchu, nesprávne zarovnanie montáže a deformáciu pred utiahnutím ako chyby superpozície. Pri technológii drážkovania z jedného kusu ZHHIMG pochádza referenčný bod polohy montážnych drážok a hlavná referenčná plocha zvislej základne z toho istého žulového substrátu s plne homologickými referenciami a nie sú potrebné žiadne ďalšie kovové adaptéry. Tolerancia polohy drážky a kolmosť steny drážky sa vytvárajú v jednom prechode spolu so referenčným bodom základne, čím sa výrazne znižujú chyby Abbeho. Je to obzvlášť vhodné pre zariadenia s vysokou citlivosťou, ako sú prístroje na meranie obrazu a optické kontrolné zariadenia AOI, a výrazne zlepšuje konzistentnosť geometrickej presnosti po kompletnej montáži stroja.
- Zabráňte koncentrácii napätia z rozštiepených spojov a zvýšte celkovú tuhosť konštrukcie
Žula je krehký materiál. Keď sú samostatné kovové adaptéry upevnené skrutkami, krútiaci moment skrutiek má tendenciu vytvárať lokálne napätie v kontaktných bodoch. Pri striedavom dlhodobom zaťažení môže dôjsť k deformácii v dôsledku napätia alebo dokonca k skrytým praskaniu kameňa. Jednodielne drážkovanie integruje montážne rozhrania vo vnútri žulového substrátu; sila je rovnomerne rozložená po celej základni bez spájania rozhraní medzi rôznymi materiálmi. V kombinácii s čiernym žulovým substrátom s vysokou hustotou sa celková tuhosť ďalej zlepšuje. Lokálne mikrodeformácie sa zriedkavo vyskytujú pri vysokorýchlostnom dynamickom náraze a nepretržitom vysokom zaťažení, čo zaisťuje lepšiu dlhodobú štrukturálnu stabilitu.
- Synchrónne starnutie drážok a vzťažných bodov obmedzuje dlhodobý posun presnosti
Drážkovanie vytvára zvyškové rezné napätie okolo otvorov drážky. Väčšina výrobcov dodáva hotové výrobky ihneď po drážkovaní a jemnom brúsení. Po dodaní uvoľnenie napätia spôsobí posunutie rozmerov drážky a kolmosti základne. ZHHIMG dodržiava kompletný pracovný postup: hrubé obrábanie a drážkovanie s rezervovaným brúsnym prídavkom → viacstupňové starnutie na sklade a v dielni s konštantnou teplotou na uvoľnenie rezného napätia z drážkovania → jemné brúsenie a ručné lapovanie. Pri veľkých komponentoch sa dlhodobé prirodzené odbúravanie napätia vykonáva vo výrobnom závode s rozlohou 200 000 m² a na sklade surového kameňa s rozlohou 20 000 m². Dielňa s konštantnou teplotou a vlhkosťou s rozlohou 10 000 m² izoluje rušenie prostredia, zabezpečuje rozostupy drážok, rovnobežnosť stien drážky a kolmosť základne bez časovo závislého posunu a spĺňa dlhodobé prevádzkové požiadavky medzinárodných metrologických noriem, ako sú DIN a ASME.
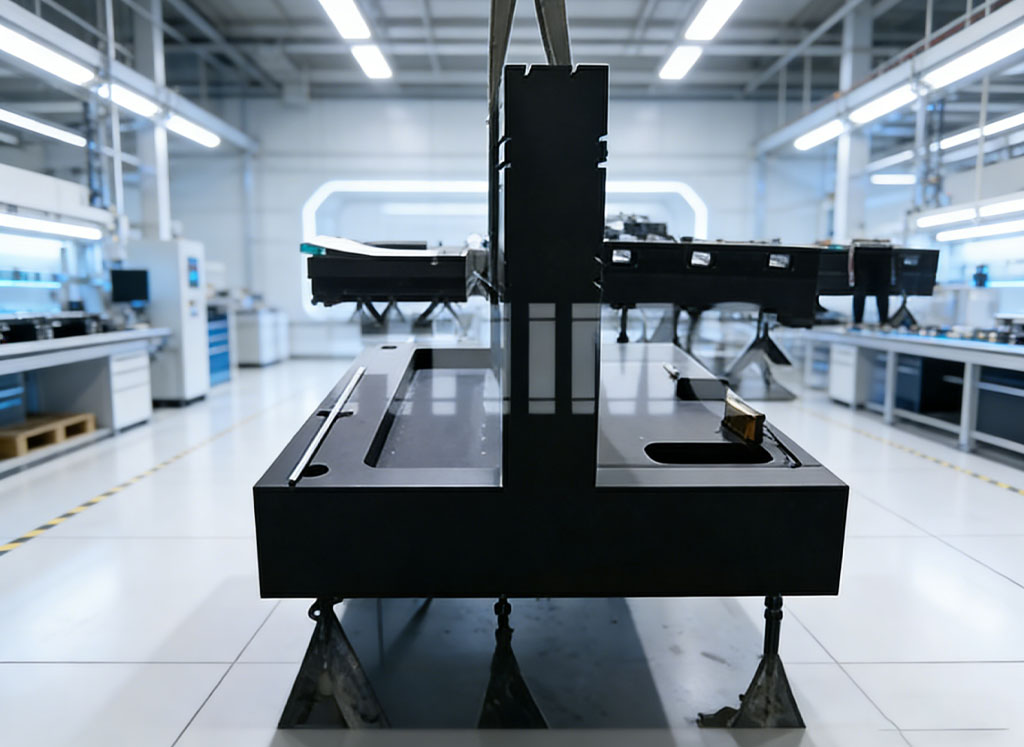
- Nanoúrovňové brúsené drážkované povrchy znižujú záťaž pri montáži a uvádzaní do prevádzky pre zodpovedajúce komponenty
Mnohí výrobcovia vykonávajú po drážkovaní iba jednoduché frézovanie, čo má za následok nízku drsnosť stien drážky a rozsiahle montážne práce na mieste pre zákazníkov. Spoločnosť ZHHIMG, vybavená veľkorozmernými rovinnými brúskami NT a brúsiacimi technikmi s viac ako 30-ročnými skúsenosťami s manuálnym lapovaním, vykonáva presné brúsenie bočných stien aj spodných plôch montážnych drážok, aby sa dosiahla presnosť na úrovni mikrónov. Rozmer drážky, rovnobežnosť a tolerancia polohy sa kompletne kontrolujú pomocou laserových interferometrov Renishaw, elektronických vodováh WYLER a ďalších prístrojov, ktorých meracie nástroje sú nadväzné na národný metrologický inštitút. Zákazníci môžu priamo po prijatí tovaru namontovať polohovacie bloky, zostavy vzduchových ložísk a lineárne moduly, čím sa skracujú cykly montáže na mieste a opakovaného uvádzania do prevádzky a skracuje sa dodacia lehota pre kompletnú výrobu stroja.
- Integrovaný dizajn podporuje prispôsobené požiadavky na rozmanité komplexné zariadenia
Podľa výkresov je možné vyrobiť viacero kombinácií montážnych drážok, polohovacích drážok a T-drážok spolu so zahlbeniami, vloženými závitovými vložkami a otvormi pre kolíky. Vďaka výrobnej kapacite 20 m dlhých a 100-tonových jednodielnych komponentov je možné realizovať jednodielne drážkovanie pre malé a stredné vertikálne podstavce pre 2D meracie prístroje, ako aj pre extra veľké vertikálne stĺpové základne pre polovodičové a nové energetické kontrolné zariadenia. Zabráni sa montáži s delenými spojmi a chybám spôsobeným švami. Žulové vzduchové ložiskové jednotky, optické moduly a kontrolné nástroje je možné namontovať priamo na základňu, aby sa dosiahla komplexná dodávka a znížili sa náklady zákazníkov na obstarávanie a správu dielov.
- Zachovanie úplného tlmenia pre zaručenie presnosti v dynamických pracovných podmienkach
Dodatočne osadené drážky kovových adaptérov menia inherentnú tlmiacu vlastnosť žuly; rezonancia kovových častí má tendenciu zosilňovať vibrácie zariadenia. Jednodielne drážkovanie odstraňuje iba časť kamenného materiálu a plne zachováva vynikajúcu schopnosť čiernej žuly absorbovať vibrácie. Pri vysokorýchlostnom vratnom pohybe, laserovom impulznom režime a vysokofrekvenčnom skenovaní kontrolných sond vibrácie rýchlo utlmujú, čím sa potlačí rezonančné rušenie a zabezpečí opakovateľnosť optického zobrazovania a údajov o rozmerových meraniach. Stabilnú presnosť polohovania zostáv namontovaných v drážkach je možné udržať aj vo výrobných dielňach s vonkajším vibračným rušením.
- Odolnosť proti korózii bez hrdze znižuje náklady na údržbu v neskoršej fáze
Všetky drážky sú integrálne vytvorené na žulovom podklade bez rizika hrdzavenia, oxidácie alebo odlupovania povrchu kovových adaptérov. Drážky, ktoré sú vystavené čistiacim prostriedkom v dielňach na polovodiče a rôznym médiám v závodoch na výrobu lítiových batérií, nekorodujú a nekontaminujú referenčné povrchy. Údržba antikorózneho náteru nie je potrebná. Drážky sa ľahko čistia a je menej pravdepodobné, že sa v nich hromadia úlomky hrdze, ktoré môžu kontaminovať pohyblivé komponenty, čím sa predlžuje životnosť celého zariadenia a je vhodná pre dlhodobú nepretržitú prevádzku v bezprašných dielňach a metrologických laboratóriách.
Čas uverejnenia: 12. augusta 2026