
Pri výrobe ultrapresných zariadení mnohí pripisujú základnú presnosť strojov stabilite materiálu a presnosti obrábania, pričom prehliadajú rozhodujúci vplyv „presnosti zhody povrchu“ na celkový výkon. Presné žulové komponenty slúžia ako základné štandardy pre špičkové polovodičové, laserové kontrolné a metrologické zariadenia. Okrem inherentných materiálových výhod nízkej deformácie a silného tlmenia vibrácií sa vo veľkej miere spoliehajú na špecializované prepracované procesy povrchovej úpravy. Špičková technológia povrchov dokáže dôkladne vyriešiť skryté problémy bežné pri presnej montáži, ako je virtuálny kontakt, deformácia hrán, body upnutia namáhania a nerovnomerné medzery, čo umožňuje vysoký stupeň zhody medzi žulovými dielmi a celou konštrukciou stroja.
Bežné spracovanie kameňa sa zameriava iba na splnenie rozmerových tolerancií a dosiahnutie lesklého povrchu, čo nemôže splniť logiku ultra presnej montáže. Žulový povrch po konvenčnom brúsení môže voľným okom vyzerať plochý, no na mikroúrovni vykazuje početné neusporiadané stopy po brúsení, mikroskopické zvlnenie a zóny koncentrácie napätia na hranách. Takéto chyby zostávajú pri všeobecnej mechanickej montáži nepovšimnuté. Avšak pri nanopresných zariadeniach malé medzery v uchytávaní priamo spôsobujú posunutie upínacej sily, mikrochvenie počas prevádzky stroja, posun referenčného bodu počas dlhej prevádzky a zhoršenie presnosti opakovaného polohovania. To vysvetľuje, prečo mnohé lacné žulové príslušenstvo spĺňa rozmerové požiadavky, ale poskytuje nestabilnú presnosť na stroji.
Základnou logikou zdokonalenej technológie povrchovej úpravy spoločnosti ZHHIMG už nie je len „vyrovnanie povrchu“, ale dosiahnutie celoplošnej mechanickej rovnováhy a geometrického zladenia na celom spojovacom povrchu. Naša továreň je vybavená prostredím s konštantnou teplotou, konštantnou vlhkosťou a bezprašnosťou a veľkými vysoko presnými brúskami a zaviedla systém presnej povrchovej úpravy, ktorý sa líši od bežných priemyselných štandardov. Namiesto vysokorýchlostného hromadného brúsenia používame zdokonalený proces nízkorýchlostného, rovnomerného a opakovaného orovnávania, aby sme eliminovali smerové rozdiely vo vzoroch brúsenia. To zaisťuje konzistentnú mikrorovnosť na predných a zadných plochách komponentu, štvorstranných dosadacích hranách a montážnych referenčných rovinách, čím sa zásadne eliminujú montážne chyby, ako je čiastočný virtuálny kontakt a lokálny tvrdý kontakt.
Zameriavame sa na časté problémové miesta pri montáži žuly, vrátane zrútenia hrán, koncentrácie napätia na hranách a deformácie okolo otvorov, a preto používame exkluzívne lokálne profilovacie procesy. Po rezaní a hrubom opracovaní majú hrany kameňa tendenciu vytvárať skryté mikrotrhliny a nahromadené napätie. Bez jemného spracovania sa napätie po montáži a upnutí postupne uvoľňuje a spôsobuje mikrodeformáciu spojovacích plôch. Vysoko presná povrchová úprava, vyrovnávanie na odbúranie napätia a plynulé spracovanie prechodov rohov udržiavajú každý montážny bod, spojovaciu zónu a spojovaciu koncovú plochu v stabilnom a jednotnom mechanickom stave, čím zabezpečujú rovnomerné rozloženie sily, tesné uloženie a nulové zvyškové napätie počas montáže. Celoplošný kontakt s povrchom. Pri konvenčne opracovanom kameňi je skutočná efektívna spojovacia plocha po montáži menšia ako 70 %. Zostávajúce medzery sa stávajú nebezpečenstvom prenosu vibrácií, hromadenia prachu a tepelnej deformácie. Pri referenčných žulových dieloch sa po jemnom spracovaní efektívna spojovacia plocha výrazne zvýši. Zostavená konštrukcia stroja sa stáva kompaktnejšou s jednotnou tuhosťou, bez rezonancie a driftu počas vysokorýchlostnej prevádzky, čo poskytuje stabilné polohovacie a kontrolné údaje. 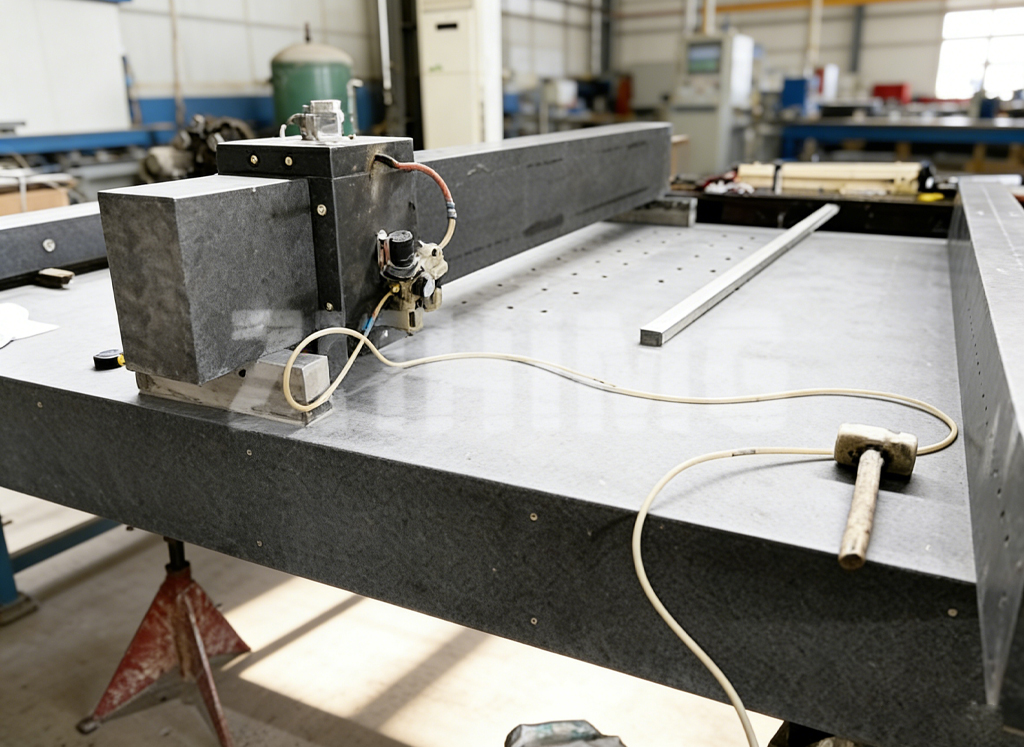
Výhody tejto technológie sú obzvlášť výrazné pri extra dlhých a extra širokých žulových lôžkach strojov a portálových nosníkoch. Veľkoformátový kameň je náchylný na nerovnomernú textúru obrábania, deformáciu rozpätia a nekonzistentné uloženie medzi dvoma koncami. Vďaka využitiu veľkotonážnej, presnej brúsnej kapacity veľkých rozmerov spolu s manuálnym dokončovaním v nanorozmeroch spoločnosť ZHHIMG vykonáva zónové nivelovanie a kalibráciu v plnom rozsahu pre komponenty s veľkým rozpätím. Zaručuje konzistentný výkon uchytenia extra dlhých obrobkov a zabraňuje bežnej priemyselnej chybe „dutý stred a tesný kontakt na oboch koncoch“ pri veľkých dieloch.
Z pohľadu koncového používateľa, prémiová povrchová úprava nielen zlepšuje kvalitu montáže a presnosť montáže, ale tiež priamo znižuje náročnosť uvedenia zariadenia do prevádzky, frekvenciu rekalibrácie a náklady na údržbu. Žulové konštrukcie s rovnomerným montážnym napätím a stabilným namáhaním si dokážu dlhodobo zachovať pôvodnú presnosť stroja a spĺňať prísne dlhodobé prevádzkové požiadavky v čistých priestoroch pre polovodiče, pri vysokofrekvenčnom laserovom spracovaní a pri presnej metrologickej kontrole.
Stručne povedané, horná hranica presnosti montáže presných žulových dielov je určená zdokonalenými povrchovými procesmi. Suroviny definujú stabilitu, zatiaľ čo povrchová úprava rozhoduje o kompatibilite montáže a dlhodobej celkovej presnosti stroja. Vďaka diferencovanému systému presnej povrchovej úpravy spoločnosť ZHHIMG rieši rôzne skryté montážne chyby bežného kameňa a poskytuje spoľahlivejšie riešenia pre žulové diely na globálnej úrovni pre ultra presné zariadenia s vyššími štandardmi montáže.
Čas uverejnenia: 14. septembra 2026