
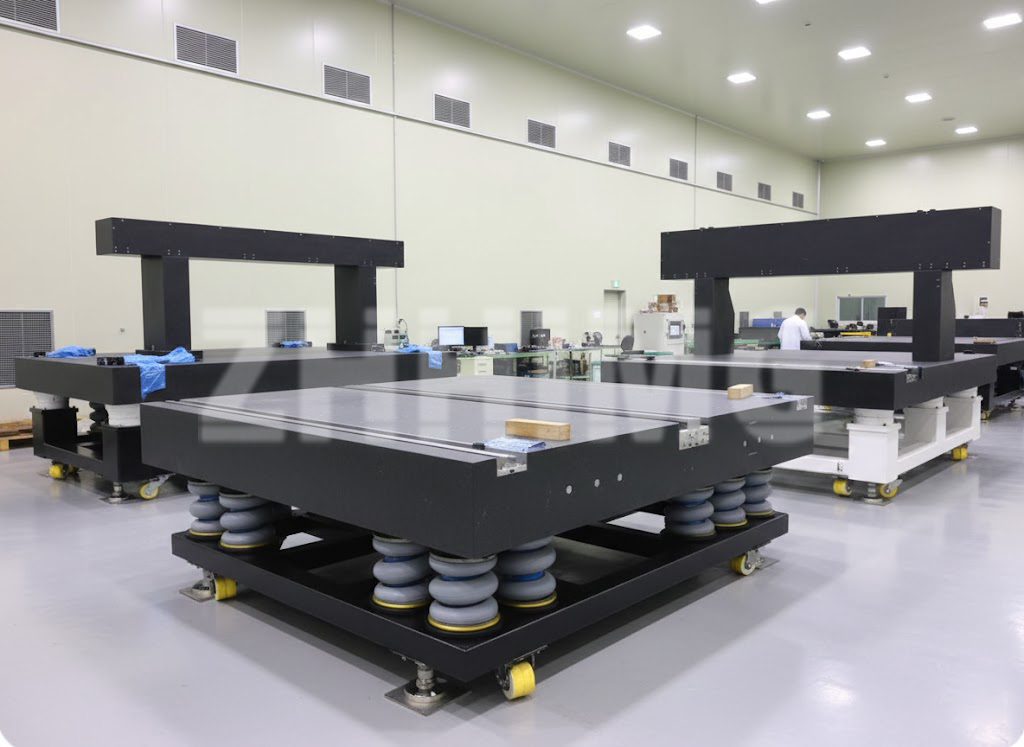
Väčšina kupujúcich hľadá žulovú povrchovú dosku s jasným technickým problémom na mysli – príchod nového súradnicového měřidla (CMM), prísnejšie požiadavky na kontrolu zo strany auditu zákazníka, zmena usporiadania dielne. Táto príručka vás prevedie samotnými rozhodnutiami o výbere v poradí, v akom by mali byť prijaté: najprv použitie, potom veľkosť, trieda, detaily presnosti, zaťaženie a podopretie, prostredie a nakoniec dokumenty, ktoré robia z dosky preukázateľnú referenciu merania, a nie drahú kamennú dosku.
Začnite s aplikáciou: Kontrola, kalibrácia alebo montáž?
Aplikácia ovplyvňuje každú neskoršiu voľbu. Kalibračná laboratórna doska pracuje v miestnosti s kontrolovanou teplotou a väčšinou nesie tenké koncové mierky – môže uprednostniť extrémnu rovinnosť. Kontrolná doska v dielni manipuluje s dielmi, upínacími prípravkami a chladiacimi kvapalinami – potrebuje odolnosť proti opotrebovaniu, výstupky a vložky viac ako tolerancie laboratórnej kvality. Montážna doska podopiera ťažké komponenty a upínacie sily, takže dominujú hrúbka, tuhosť a rozloženie zaťaženia. Zapíšte si, čo bude na doske skutočne ležať a ako často sa to bude pohybovať; tento jeden odsek odpovedá na polovicu otázok, ktoré vám výrobca položí.
Ako si vybrať pracovnú veľkosť
Veľkosť nie je „najväčšia, ktorá sa zmestí do miestnosti“. Tri základné pravidlá: pracovná plocha by mala presahovať najväčší kontrolovaný objekt o dostatočnú rezervu pre prístroj a obsluhu (zvyčajne 200 – 300 mm v každom smere); väčšie dosky znamenajú hrubšie profily, aby sa zachovala tuhosť, takže náklady a hmotnosť prudko rastú s plochou; a veľmi veľké dosky môže byť potrebné vyrobiť v zhodných profiloch, ak dvere, žeriavy alebo podlahy obmedzujú manipuláciu. Typický postup: 630 × 400 mm pre prácu s stolovými meradlami, 1000 × 630 až 1600 × 1000 mm pre všeobecnú kontrolu, 2000 × 1000 mm a viac pre stoly a základne strojov pre súradnicové meracie stroje. Štandardné veľkosti sú lacnejšie a dodávajú sa rýchlejšie; všetko, čo presahuje tieto rozmery, sa vyrába na mieru.
Stupne presnosti: Na čo sa používajú stupne presnosti AA, A a B
Podľa normy ASME B89.3.7 sa bežne používa označenie triedy AA (laboratórium), triedy A (kontrola) a triedy B (nástrojáreň), zatiaľ čo norma DIN 876 používa triedy 00, 0, 1 a 2 s veľmi podobným zámerom. Ako referenčný bod pre plech s rozmermi 1000 × 630 mm je rovinnosť celého povrchu približne 3,5 – 4 µm pri triede 00/AA, 7 – 8 µm pri triede 0/A a 15 – 16 µm pri triede 1/B. Použite triedu, ktorá zodpovedá miestnosti, nie brožúre: plech triedy AA v dielni s teplotou 28 °C a premávkou vysokozdvižných vozíkov sú peniaze vynaložené na certifikát, a nie na presnosť. Naopak, kalibračné laboratórium, ktoré si kúpi triedu B, si svoje rozhodnutie prehodnotí pri každom audite. Pri porovnávaní cenových ponúk sa vždy opýtajte, na ktorú normu a na ktorú triedu sa údaj o rovinnosti vzťahuje – samotná „vysoká presnosť“ nie je špecifikácia.
Rovinnosť, opakovateľnosť a lokálna presnosť: Čo by mali kupujúci požadovať
Jedno číslo rovinnosti skrýva tri rôzne otázky. Rovinnosť celého povrchu opisuje celkovú odchýlku od roviny. Lokálna (opakovateľná) presnosť opisuje, ako sa chyba mení medzi susednými oblasťami – čo je kritické, keď mostík CMM preletí po celom povrchu. Opakovateľnosť opisuje, čo merací prístroj načíta, keď sa vráti do rovnakého bodu, čo závisí od kvality povrchovej úpravy a leštenia rovnako ako od geometrie. Dôveryhodný dodávateľ uvádza všetky tri faktory, spolu s metódou merania (autokolimátor alebo elektronická vodováha), použitým prístrojom a sledovateľnosťou kalibrácie, ktorá sa za číslami skrýva. Náš sprievodcakalibrácia a údržba povrchovej doskyvysvetľuje, ako sa tieto hodnoty overujú a ako často by sa mali opätovne kontrolovať.
Úvahy o nosnosti a podperných bodoch
Žula je pevná v tlaku, ale tuhé dosky sa stále prehýbajú pri koncentrovanom zaťažení a nosný systém je rovnako dôležitý ako kameň. Dosky sú navrhnuté okolo trojbodovej kinematickej podpory (s voliteľnými doplnkovými podporami, ktoré nesmú niesť zaťaženie) a uvedená nosnosť predpokladá, že zaťaženie je rozložené – ťažká matrica umiestnená na jednom rohu vytvára lokálne priehyb, nie je zahrnutá v klasifikácii náteru. Informujte výrobcu o statickej hmotnosti, akýchkoľvek dynamických alebo rázových zaťaženiach a presne o tom, kde budú umiestnené koncentrované zaťaženia; požadovaná hrúbka a rozostupy podpier vyplývajú z toho, nie zo všeobecnej tabuľky.
Teplota, vibrácie a prostredie inštalácie
Meracia miestnosť definuje, čo dokáže doska priniesť. Prievan, slnečné svetlo a cykly HVAC vytvárajú gradienty, ktoré posúvajú geometriu dosky o mikróny; miestnosť so stabilizovanou teplotou 20 ± 1 °C je referenčným prostredím pre prácu s submikrónovými detailmi. Vibrácie podlahy z blízkych strojov skracujú výkon vzduchových ložísk a indikátorov, takže do plánu patria izolované základy, pneumatické izolátory alebo minimálne pružné držiaky. Nakoniec sa uistite, že podlaha unesie celkovú hmotnosť – doska s rozmermi 2000 × 1000 × 200 mm plus stojan sa blíži k dvom tonám – a že prístupové trasy umožňujú doske skutočne doraziť tam, kde je to znázornené na výkrese.
Kedy si vybrať štandardný tanier – a kedy si objednať tanier na mieru
Štandardné dosky sú výhodné z hľadiska nákladov, dodacej doby a predajnej hodnoty a pokrývajú väčšinu kontrolných stolov. Objednajte si dosky na mieru, keď musia niesť vybavenie: závitové vložky v definovaných polohách, T-drážky na upnutie, vybrania pre sondy alebo káble, prívodné otvory pre vzduchové ložiská, stupňovité profily alebo integrované stojany. Schopnývýrobca žulových povrchových dosiekTieto prvky obrába rovnakým procesom s riadeným namáhaním ako samotná doska – prvky obrobené ako dodatočné úpravy sú miestom, kde rovinnosť potichu umiera. Väčšina serióznych OEM aplikácií končí na zákazkových výrobkoch; väčšina QA laboratórií končí na štandardných výrobkoch plus niekoľko rezných doštičiek.
Dokumenty, ktoré treba vyžiadať
Štyri dokumenty premieňajú nákup na aktívum systému kvality: správa o kontrole so skutočnou nameranou geometriou (nielen „prešiel“), kalibračný certifikát so sledovateľnosťou a neistotou merania, list s údajmi o materiáli potvrdzujúci hustotu, tvrdosť a nasiakavosť šarže a plán balenia a manipulácie – pretože prepravné namáhanie a zlé vykladanie poškodia viac dosiek ako servis. Pred objednaním si ich vyžiadajte; dodávateľ, ktorý váha, odpovedal na inú otázku týkajúcu sa ich procesu.
Vlastné možnosti ZHHIMG®
Spoločnosť ZHHIMG dodáva štandardné a zákazkové dosky od stolových rozmerov až po viactonové stoly pre súradnicové měřiace stroje, so závitovými vložkami, T-drážkami, obrábanými otvormi a vybraniami, lištovými profilmi, oceľovými alebo žulovými stojanmi, ochrannými krytmi, nivelačnými držiakmi a izoláciou vibrácií. Pre urýchlenie cenovej ponuky pošlite nižšie uvedené informácie:
| Položka | Čo poskytnúť |
|---|---|
| Pracovná veľkosť | Dĺžka × šírka × hrúbka (alebo navrhneme hrúbku) |
| Požadovaná presnosť | Ciele rovinnosti, lokálnej/opakovateľnej presnosti a opakovateľnosti, referenčný štandard |
| Aplikácia | CMM, inšpekcia, kalibrácia, montáž alebo základňa zariadenia |
| Maximálne zaťaženie | Statické, dynamické a koncentrované polohy zaťaženia |
| Inštalácia | Oporné body, stojan, vyrovnávacie nožičky, izolácia vibrácií |
| Vlastné funkcie | Polohy otvorov, vložky, vodiace lišty, otvory pre vzduchové ložiská, drážky, kryty |
| Dokumentácia | Správa o kontrole, kalibračný certifikát, požiadavky na balenie a prepravu |
Stiahnite si kontrolný zoznam pre výber žulovej povrchovej dosky or Informujte sa u inžinierov ZHHIMG® o možnostiach rovinnosti a kalibrácie— pošlite nám svoj rozmer a stupeň presnosti a my vám zašleme návrh špecifikácie s cenovou ponukou.
Čas uverejnenia: 30. septembra 2026